Naujienos

Įprastų betono gamybos problemų sprendimas

Betonuiblokasgamintojų, išardymo stadija yra ta vieta, kur produktyvumas ir produktų kokybė stovi arba krenta. Kai ardymo metu betono strypai, įtrūkimai ar paviršiai yra defektai, greitai susikaupia prastovų, atliekų ir atmestų gaminių išlaidos. Norint išlaikyti efektyvią gamybos liniją, būtina suprasti pagrindines šių bendrų problemų priežastis ir žinoti, kaip jas išspręsti.

„Fujian Unik Mold Technology Co., Ltd.“ nuo 2010 m. kuriame aukštos kokybės betonines formas. Remdamiesi savo patirtimi aptarnaujant 28 eksporto rinkas, pateikiame praktinį trikčių šalinimo vadovą, kaip išspręsti dažniausiai pasitaikančias išardymo problemas.

1 problema: išardant blokai prilimpa prie formos

Klijavimas yra viena iš labiausiai paplitusių ir varginančių problemų gaminant betoną. Tai sulėtina ciklus, sugadina pelėsį ir gaminį ir gali sustabdyti liniją.

Tikėtinos priežastys:

Nepakankamas arba netolygus tepalo tepimas

Žemos kokybės atpalaidavimo priemonė, kuri neatitinka betono tipo

Ertmės paviršiaus susidėvėjimas sukuria trinties taškus

Netinkamas išmontavimo laikas – per anksti arba per vėlai

Kietas, mažai apdirbamas betono mišinys

Sprendimai:

Ant visų ertmių paviršių užtepkite ploną, tolygų profesionalios atpalaiduojamosios alyvos sluoksnį

Pakartotinai nupoliruokite pelėsių ertmes, kad atkurtumėte lygų paviršiaus apdailą (UNIK rekomenduoja Ra 1.6)

Išlaikykite pastovų išėmimo iš formos laiką, geriausia 10–15 sekundžių po vibracijos

Sureguliuokite betono mišinį, kad pagerintumėte takumą ir sumažintumėte lipnumą

2 problema: blokuose yra oro skylių arba paviršiuje yra tuštumų

Oro skylės gatavų blokų paviršiuje yra daugiau nei kosmetinis rūpestis – jos gali pakenkti konstrukcijos vientisumui.

Tikėtinos priežastys:

Nepakankama vibracija, neleidžianti išbėgti įstrigusiam orui

Pernelyg klampus betono mišinys, kuris sulaiko oro burbuliukus

Blogas maitinimo paskirstymas, ertmėje lieka oro kišenės


Aliejinių atpalaiduojančių priemonių, kurios gali sulaikyti orą pelėsių paviršiuje, naudojimas

Sprendimai:

Iš naujo sukalibruokite vibracijos dažnį iki rekomenduojamo 50–60 Hz diapazono

Pagerinkite betono sklandumą koreguodami mišinio konstrukciją arba pridėdami plastifikatorių

Užtikrinkite tolygų ir pilną šėrimą visose ertmėse

Apsvarstykite galimybę naudoti vandens pagrindu pagamintus atpalaiduojančius agentus, kurių paviršiaus kokybė yra geresnė nei aliejinių alternatyvų

3 problema: įtrūkimai arba plaukų linijos lūžiai ant blokelių paviršių

Įtrūkę blokai yra tiesioginis medžiagų ir darbo nuostolis.

Tikėtinos priežastys:

Mišinys per sausas, todėl žalios spalvos stiprumas mažėja

Nepakankamas kietėjimo laikas prieš išardant

Netinkama vibracija – per žema arba per didelė

Mechaninis įtempis dėl prilipimo išardant

Staigūs temperatūros pokyčiai po gamybos

Sprendimai:

Padidinkite vandens kiekį arba į mišinį įpilkite plastifikatoriaus

Prieš išardydami, pailginkite kietėjimo laiką iki 24–48 valandų

Sureguliuokite vibraciją iki tinkamo dažnio, atitinkančio jūsų konkretų bloko dydį ir formą

Užtikrinkite sklandų išardymą ir tinkamą ertmės sutepimą, kad išvengtumėte prilipimo

4 problema: grubus arba grūdėtas blokų paviršius

Grubus paviršiaus apdaila turi įtakos tiek estetikai, tiek pardavimui.

Tikėtinos priežastys:

Susidėvėję arba subraižyti ertmių paviršiai

Išdžiūvę cemento likučiai, likę formoje iš ankstesnių ciklų

Prastos kokybės atpalaidavimo alyva

Per sausas betono mišinys

Sprendimai:

Pakartotinai nupoliruokite ertmių sienas, kad atkurtumėte lygaus paviršiaus apdailą

Išvalykite pelėsį iškart po kiekvienos pamainos, kad nesusidarytų cementas

Naudokite tinkamą atpalaidavimo priemonę (venkite dyzelino ar kitų pakaitalų)

Padidinkite smulkaus smėlio proporciją arba sureguliuokite vandens ir cemento santykį

5 problema: nelygūs kampai arba sulaužyti kraštai

Blokų kraštų ir kampų pažeidimai dažnai yra mechaninio įtempimo požymis išardant.

Tikėtinos priežastys:

Susidėvėję ar pažeisti ertmių kampai

Sunkiai formuojasi dėl lipnaus mišinio

Per didelė vibracija, sukelianti briaunų trapumą

Netinkamas kietėjimas arba per greitas džiovinimas

Sprendimai:

Pataisykite arba pakeiskite pažeistus įdėklus

Atpalaiduojamąją alyvą tolygiai užtepkite ant visų paviršių

Subalansuokite vibraciją, kad išvengtumėte per didelio sutankinimo

Laikykite kietėjimo sąlygas stabilias ir šešėlyje

6 problema: mikroplyšimai ir paviršiaus spalvos pakitimai

Ant blokelių paviršių gali atsirasti mikroplyšimų ir pilkos spalvos pakitimų, ypač nukentėjus nuo aukščiausios kokybės gaminių, kur išvaizda yra svarbi.

Tikėtinos priežastys:

Sukibimas tarp betono ir formos paviršiaus išardant, žinomas kaip "sukibimas su antspaudu"

„Bloom“ susidarymas ant blokelių, pagamintų iš balto cemento

Sprendimai:

Optimizuokite išmontavimo laiką ir atlaisvinimo agento taikymą

Baltojo cemento gaminiams atidžiai kontroliuokite kietėjimo sąlygas ir atpalaiduojančios medžiagos pasirinkimą, kad išvengtumėte žydėjimo

7 problema: bloko dydžio kitimas tarp ciklų

Nenuoseklūs bloko matmenys rodo formų stabilumo arba mašinos išlygiavimo problemą.

Tikėtinos priežastys:

Formos rėmo deformacija dėl ilgalaikio vibracinio nuovargio

Atsilaisvinę varžtai arba netinkamai suderinti įdėklai

Mašinos vibracijos disbalansas

Netolygus šėrimas arba nenuoseklus mišinys

Sprendimai:

Priveržkite visus varžtus dinamometriniu veržliarakčiu, kad užtikrintumėte tinkamą išlygiavimą

Patikrinkite išlygiavimo kaiščius ir pakeiskite susidėvėjusius

Sureguliuokite vibracinius variklius, kad išlaikytumėte pusiausvyrą

Standartizuokite šėrimą ir mišinio nuoseklumą

UNIK metodas: prevencija per dizainą

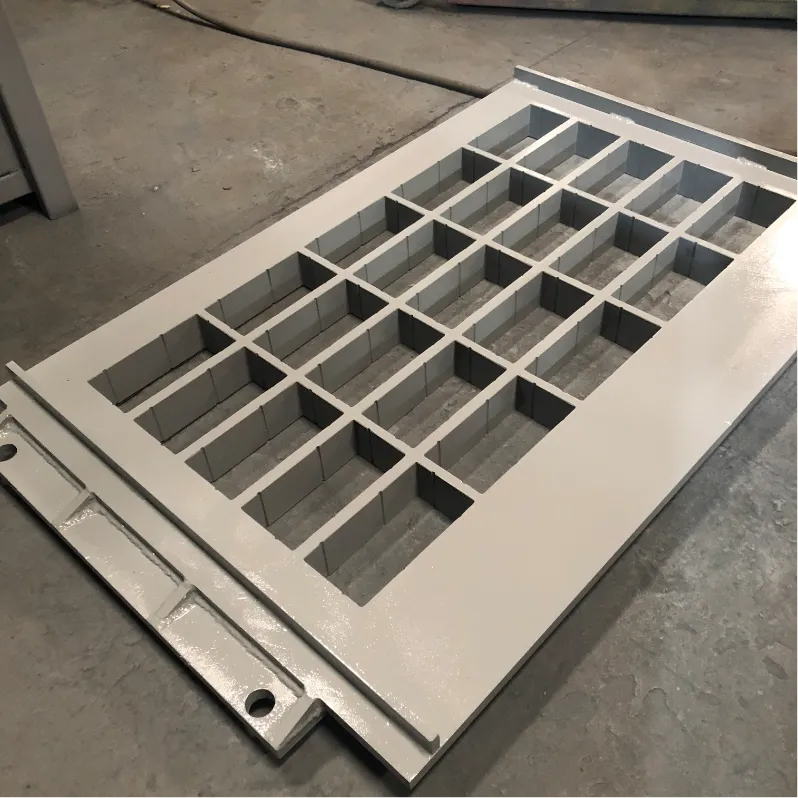
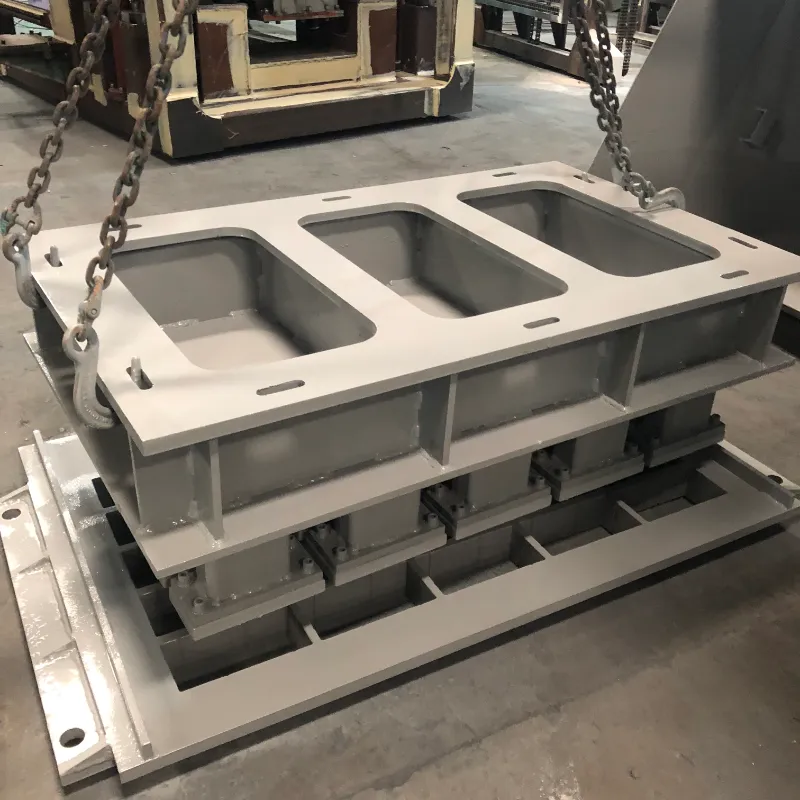
Complete concrete block mould assembly, mould cavity panelHeavy‑duty concrete block production mould for brick making machine

Tinkamai suprojektavus pelėsį ir pasirinkus medžiagas, galima išvengti daugelio išardymo problemų:

Grimzlės kampas: tinkamas ertmės sienelių kūgis yra būtinas norint švariai išardyti. Be jo, blokai prilips, nepaisant atpalaiduojančios medžiagos kokybės.

Kampo spindulys: aštrūs 90 laipsnių kampai yra įtempimo taškai, kuriuose prasideda įtrūkimai. UNIK konstrukcijose yra 3–5 mm spindulio kampai, kad būtų sumažintas krašto pažeidimas.

Paviršiaus apdaila: poliruotas ertmės paviršius (Ra 1,6) sumažina trintį ir iki 30 % pagerina išardymo efektyvumą.

Terminis apdorojimas: tinkamai karbiuruojant pasiekiamas HRC58-62 paviršiaus kietumas, kartu išlaikomas šerdies kietumas ir sumažinamas susidėvėjimas, dėl kurio galima klijuoti.

Plieno klasė: Naudojant aukštos kokybės medžiagas, tokias kaip 42CrMo arba įrankiams tinkamas plienas, užtikrinama, kad forma išlaikys savo formą ir paviršiaus kokybę per 80 000–100 000 ciklų.

Išvada

Dauguma griovimo problemų yra nuspėjamos ir jų galima išvengti. Sistemingai nustatydami pagrindinę priežastį, nesvarbu, ar tai būtų mišinio dizainas, vibracijos nustatymai, atpalaiduojančios medžiagos naudojimas ar pelėsių būklė, galite įgyvendinti tikslinius sprendimus, kurie sumažina atliekų kiekį ir prastovos laiką.

Gerai prižiūrima forma gali tarnauti 80 000–100 000 ciklų, išlaikant nepriekaištingą bloko paviršiaus kokybę ir sklandžiai veikiant didelės spartos automatinėse linijose. Tinkamai šalindami triktis ir atlikdami itin tikslią formų inžineriją, galite užtikrinti, kad gamybos linija veiktų efektyviai su mažesniu defektų lygiu ir minimaliais pertrūkiais.

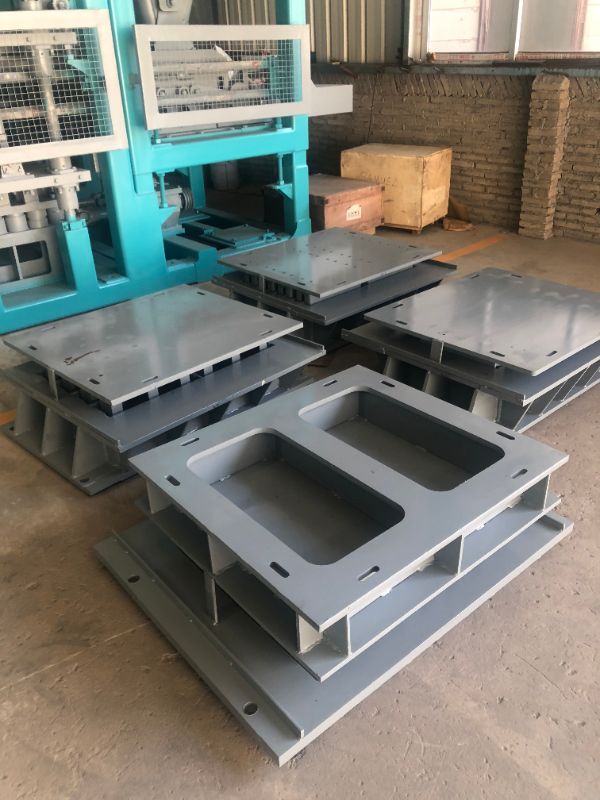
 Multiple finished concrete moulds beside block making machine

Susijusios naujienos
Palikite man žinutę
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu. Privatumo politika
AtmestiPriimti